Como evitar gargalos na produção: 4 estratégias para aumentar a eficiência industrial
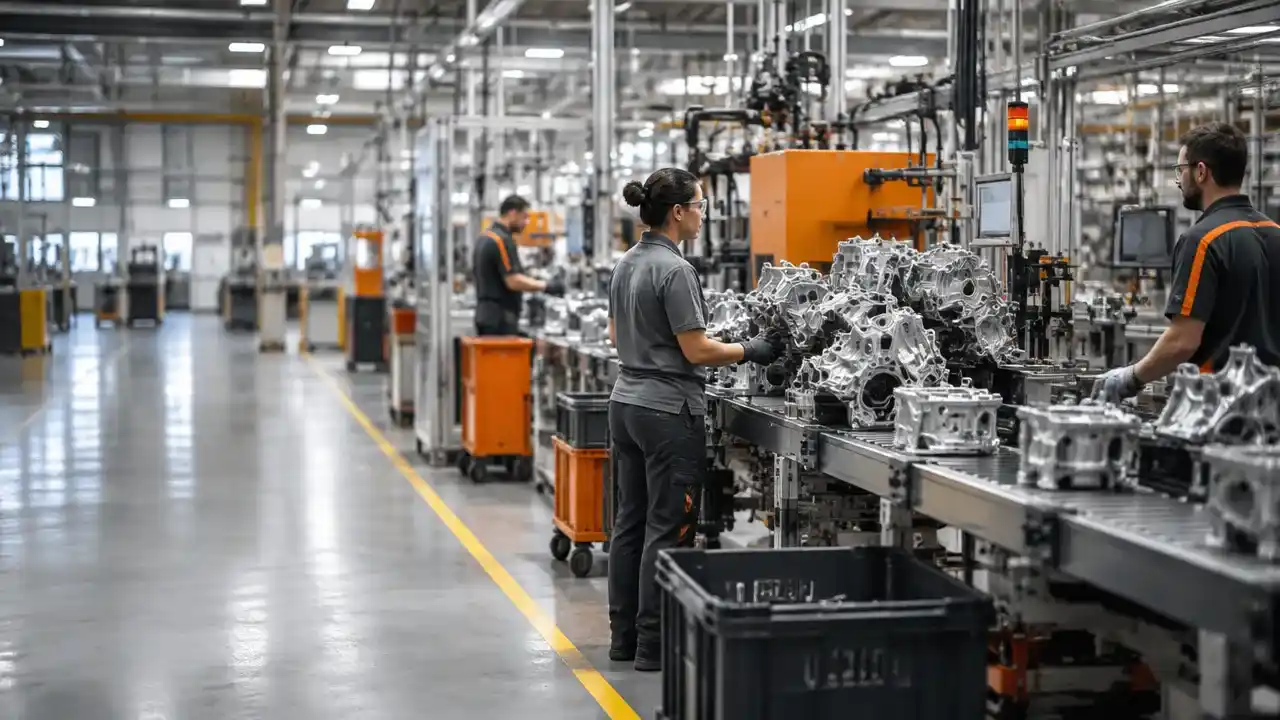
Evitar gargalos na produção exige identificar as etapas que limitam o fluxo produtivo, entender suas causas e organizar os recursos da fábrica de acordo com a capacidade disponível. Esse trabalho permite reduzir filas, atrasos e desperdícios, além de melhorar o cumprimento dos prazos de entrega.
Imagine uma máquina cercada por peças aguardando processamento, enquanto operadores de outra área ficam ociosos. As entregas atrasam, as prioridades mudam durante o turno e os custos sobem sem que a produção total avance na mesma proporção. O Planejamento, Programação e Controle da Produção (PPCP) ajuda a substituir decisões improvisadas por uma gestão coordenada das ordens de produção, dos materiais, da capacidade produtiva e dos prazos de entrega.
Como controlar o fluxo de produção e evitar gargalos?
- O gargalo é a etapa que limita a capacidade de entrega do sistema, não necessariamente a máquina mais visivelmente ocupada.
- Estoque acumulado, espera e ociosidade simultânea são sinais que precisam ser confirmados com dados.
- A programação deve proteger a restrição e liberar trabalho conforme a capacidade real, não apenas manter todos os postos ocupados.
- Manutenção, qualidade, disponibilidade de materiais e sequência de ordens influenciam o ritmo da etapa crítica.
- Depois de melhorar uma restrição, é necessário mapear novamente, pois o limite pode migrar para outra etapa.
O que é gargalo de produção e quais são suas principais causas?
Um gargalo de produção é uma etapa, recurso ou condição do processo que restringe a capacidade de produção e limita o volume que a fábrica consegue entregar em determinado período. Quando uma etapa recebe ordens ou materiais em ritmo superior à sua capacidade de processamento, o trabalho tende a se acumular antes dela. Nesse cenário, a capacidade dessa operação influencia diretamente o volume que o sistema consegue entregar.
O gargalo pode estar em uma máquina, em uma etapa de inspeção, na disponibilidade de profissionais especializados, no abastecimento de materiais ou em procedimentos que atrasam a liberação das ordens. Por isso, não basta olhar para o equipamento mais antigo ou para o setor que parece mais movimentado. É preciso entender como o fluxo completo funciona e onde pedidos realmente aguardam.
As causas mais comuns incluem:
- Paradas e falhas de manutenção: falhas inesperadas reduzem o tempo disponível do equipamento e comprometem a programação.
- Falta de materiais: componentes ausentes ou entregues fora do prazo impedem o avanço das ordens.
- Problemas de qualidade e retrabalho: defeitos consomem capacidade produtiva e podem exigir novas operações.
- Sequenciamento inadequado: ordens liberadas sem considerar prioridades, tempos de preparação e capacidade disponível geram interrupções e filas.
- Falta de profissionais habilitados: a dependência de poucos operadores capacitados pode limitar a execução de atividades críticas.
Veja também: Aprenda a criar uma matriz de competências para mapear habilidades e eliminar gargalos
Imagine uma linha em que a montagem consegue produzir 100 unidades por turno, mas a inspeção final tem capacidade para avaliar apenas 70. Nesse cenário, até 30 unidades podem ficar aguardando inspeção, caso não existam outras limitações no processo. Aumentar a velocidade da montagem não resolve o problema e pode ampliar o estoque em processo.
Como identificar gargalos na produção industrial?
O primeiro passo para identificar gargalos na produção é mapear o fluxo de materiais e comparar a capacidade, o volume recebido e a quantidade processada em cada etapa. Uma fotografia de um único turno pode enganar: a restrição muda conforme o mix de produtos, a disponibilidade de materiais, as paradas e a sequência das ordens.
Comece percorrendo o processo produtivo e observando onde há maior acúmulo de estoque em processo, conhecido pela sigla WIP (Work in Process). Esse estoque corresponde aos materiais e produtos que já entraram na produção, mas ainda não foram concluídos. Registre onde as peças esperam, por quanto tempo e qual operação deveria recebê-las. A fila persistente antes de uma etapa é um indício, mas deve ser analisada junto com a produção concluída e as causas de espera.
Em seguida, utilize o Mapeamento do Fluxo de Valor (VSM – Value Stream Mapping) para representar as etapas do processo, os tempos de ciclo, as esperas, os estoques intermediários e o fluxo de informações. O mapa ajuda a separar tempo de processamento de tempo parado e revela atividades que parecem eficientes isoladamente, mas não aumentam a entrega final.
Compare também os indicadores de desempenho por máquina, operação e família de produtos. Acompanhe:
- Capacidade disponível e capacidade efetivamente utilizada: permitem avaliar o nível de utilização dos recursos e identificar situações de sobrecarga ou ociosidade.
- Tempo de ciclo por operação: mostra quanto tempo cada etapa leva para processar uma unidade.
- Quantidade produzida dentro do padrão de qualidade: indica o volume de produtos aprovados, sem considerar peças defeituosas ou rejeitadas.
- Tempo de parada e suas causas: ajuda a identificar perdas de disponibilidade dos equipamentos.
- Tempo de preparação e troca de ferramentas: permite avaliar o impacto dos setups sobre a capacidade produtiva.
- Volume de retrabalho e rejeições: evidencia a capacidade ociosa provocadas por problemas de qualidade.
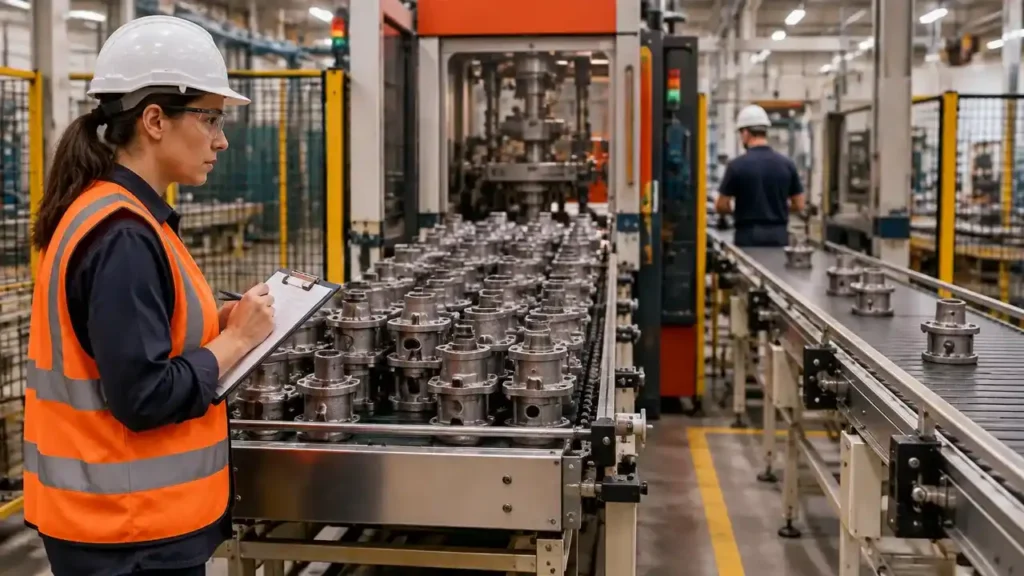
Um equipamento operando perto do limite pode ser uma restrição, mas a utilização isolada não comprova isso: os indicadores precisam ser analisados em conjunto com as filas, os tempos de espera e o fluxo de saída.
Para organizar o diagnóstico, faça perguntas objetivas:
- Em qual etapa as ordens e os materiais aguardam por mais tempo?
- Qual recurso apresenta filas recorrentes mesmo quando há materiais e operadores disponíveis?
- Quanto tempo produtivo é perdido por paradas, ajustes e retrabalho?
- O problema se repete em diferentes turnos e famílias de produtos?
Registre a situação inicial antes de intervir, incluindo filas, tempos de ciclo, paradas e volume produzido. Essa linha de base permite comparar os resultados e verificar se a melhoria foi sustentada. Como a restrição pode mudar ao longo do tempo, o diagnóstico deve ser repetido periodicamente.
Como reduzir gargalos na produção: 4 estratégias práticas
Para reduzir gargalos na produção, as ações devem priorizar a etapa que limita o fluxo, melhorar o aproveitamento de sua capacidade e controlar a liberação de ordens conforme o ritmo do processo. A Teoria das Restrições oferece uma abordagem estruturada para organizar essas decisões.
1. Utilize a Teoria das Restrições para melhorar o fluxo produtivo
A Teoria das Restrições (TOC – Theory of Constraints) propõe um processo contínuo de melhoria baseado em cinco etapas:
1. Identificar a restrição: localizar o recurso, equipamento ou processo que limita a capacidade de produção do sistema.
2. Explorar a restrição: aproveitar ao máximo a capacidade existente, reduzindo perdas, interrupções, tempos ociosos e atividades que não agregam valor.
3. Subordinar as demais operações: ajustar o ritmo das outras etapas à capacidade da restrição, evitando produzir mais do que ela consegue processar e gerar estoques intermediários desnecessários.
4. Elevar a capacidade da restrição: quando as melhorias operacionais não forem suficientes, avaliar investimentos em equipamentos, mão de obra, tecnologia ou mudanças no processo para ampliar a capacidade.
5. Reiniciar o ciclo: depois de eliminar ou reduzir a restrição, identificar qual etapa passou a limitar o sistema e repetir o processo de melhoria.
Atenção: não permita que a inércia se torne a nova restrição. As práticas adotadas para resolver um gargalo anterior devem ser reavaliadas quando a capacidade do sistema mudar.
2. Otimize o sequenciamento e a programação da produção
Um cronograma de produção precisa considerar a capacidade disponível e a sequência que evita interrupções desnecessárias no recurso crítico. Agrupar ordens compatíveis pode reduzir trocas de ferramenta e ajustes, mas a escolha também deve respeitar prazos, disponibilidade de componentes, qualidade e prioridades comerciais. A programação com capacidade finita considera os limites reais de cada recurso, evitando atribuir mais trabalho a uma máquina ou operação do que ela consegue executar no período planejado.
O PPCP deve definir regras claras para a fila: quais pedidos têm prioridade, quando uma ordem pode ser liberada e como tratar uma urgência. Sem critérios comuns, cada área pode alterar a sequência por conta própria, causando trocas frequentes, ordens incompletas e perda de previsibilidade.
Revise a programação diante de mudanças relevantes, como quebra de equipamento, atraso de fornecedor, falta de material ou rejeição de lote. A reprogramação deve considerar a capacidade disponível, os impactos sobre os pedidos afetados e a necessidade de comunicar as alterações às áreas de produção, compras e vendas. Evite alterações sucessivas sem avaliar o conjunto, pois cada troca pode deslocar o problema para outras ordens.
3. Integre a manutenção preventiva e preditiva ao planejamento da produção
Quando uma máquina crítica para inesperadamente, a fila cresce e a programação perde validade. Um plano preventivo ajuda a executar inspeções e intervenções em períodos planejados. A manutenção preditiva pode apoiar a decisão quando há dados e métodos adequados para acompanhar a condição do equipamento, mas não substitui rotinas básicas, padrões de operação ou resposta rápida a anomalias.
- Manutenção preventiva: realizada em intervalos definidos, com base em critérios como tempo de uso, horas de operação ou recomendações do fabricante.
- Manutenção preditiva: utiliza o acompanhamento da condição dos equipamentos e dados de inspeção para identificar sinais de deterioração e apoiar a decisão sobre intervenções.
Integre a manutenção ao PPCP para programar inspeções e intervenções considerando a carga de produção, os prazos de entrega e a disponibilidade de recursos. Equipamentos que representam restrições do processo merecem atenção especial, pois suas paradas podem comprometer o resultado de toda a fábrica. Registre causas e duração das paradas, além do efeito sobre a produção. Se a mesma falha reaparece, trate a causa raiz em vez de apenas retomar a operação e esperar que o problema não volte.
A gestão da qualidade também contribui para proteger a capacidade produtiva. Defeitos identificados somente depois de uma etapa restritiva podem exigir retrabalho, consumir novamente recursos escassos e reduzir a quantidade de produtos aprovados ao final do processo. Controles no ponto de origem, parâmetros padronizados e reação rápida a desvios evitam processar lotes que precisarão ser corrigidos ou descartados.
4. Utilize sistemas MES e APS para controlar e programar a produção
Os sistemas MES (Manufacturing Execution System) apoiam o registro, o monitoramento e o controle da execução da produção no chão de fábrica. Já as soluções APS (Advanced Planning and Scheduling) auxiliam o planejamento e a programação da produção, considerando restrições de capacidade, recursos disponíveis e regras operacionais. Essas ferramentas podem melhorar a visibilidade e facilitar cenários, desde que recebam dados confiáveis e que as equipes mantenham processos bem definidos. De forma simplificada, o MES acompanha o que está acontecendo na produção, enquanto o APS ajuda a definir como e quando produzir, considerando as restrições do processo.
Antes de implantar essas soluções, identifique quais decisões precisam de informações mais rápidas e confiáveis, como reprogramar uma fila, identificar uma parada, verificar a disponibilidade de materiais ou avaliar o impacto de uma mudança na produção. Defina quem responde ao alerta e qual critério orienta a ação. Um painel cheio de números, sem responsáveis e rotina de análise, não elimina gargalos. A integração com o ERP também pode ampliar a consistência das informações, conectando a programação da produção aos pedidos de venda, compras, estoques e demais áreas da empresa.
Também é importante revisar cadastros de tempos, roteiros, calendários, disponibilidade de máquinas e regras de lote. Se os dados não representam o processo real, a programação pode parecer precisa e ainda assim gerar sobrecarga ou ociosidade na etapa crítica.
Qual é a diferença entre uma produção desequilibrada e um fluxo sincronizado?
A diferença entre uma produção desequilibrada e um fluxo sincronizado está na forma como as ordens são liberadas, as prioridades são definidas e a capacidade dos recursos é utilizada. Veja a comparação:
| Aspecto | Linha desequilibrada | Fluxo sincronizado |
| Liberação de ordens | Ordens são liberadas sem considerar a capacidade das etapas seguintes. | A liberação considera a capacidade da restrição e a sequência planejada. |
| Estoque em processo | Acumula-se antes das operações com capacidade limitada. | É controlado para proteger o fluxo e evitar excesso de materiais. |
| Prioridades | Mudam frequentemente conforme urgências locais. | Seguem critérios definidos e compartilhados entre as áreas. |
| Indicadores | Cada setor prioriza a ocupação de seus próprios recursos. | A equipe acompanha o desempenho do fluxo, as filas, as paradas e a qualidade. |
| Resposta a desvios | Os problemas são identificados quando já afetam os prazos. | Os desvios são monitorados e tratados antes que comprometam outras etapas. |
Qual é o papel do PPCP para evitar gargalos na produção?
PPCP integra planejamento, programação e controle da produção, conectando demanda, materiais, capacidade produtiva e execução para que a fábrica organize suas operações de acordo com os recursos disponíveis. Não é uma atividade isolada de emissão de ordens: depende de informações consistentes de vendas, compras, estoque, produção, manutenção e qualidade.
- Planejamento da produção: define o que produzir, em quais quantidades e em que horizonte de tempo, considerando a demanda e os recursos disponíveis.
- Programação da produção: estabelece a sequência das ordens, os prazos e a distribuição da carga entre os recursos produtivos.
- Controle da produção: acompanha o andamento das ordens, compara o planejado com o realizado e coordena ações corretivas diante dos desvios.
Para antecipar possíveis gargalos, o PPCP deve comparar a carga de produção planejada com a capacidade disponível de cada recurso, considerando os períodos e as operações necessárias. Quando a demanda supera a capacidade de determinada etapa, é possível avaliar alternativas antes de liberar as ordens. Se a demanda de uma operação supera suas horas disponíveis, a equipe pode antecipar decisões: negociar datas, ajustar lotes, verificar turnos, garantir insumos ou avaliar alternativas de processo.
A qualidade dessa análise depende da confiabilidade das informações utilizadas pelo PPCP. Tempos de processo desatualizados, saldos de estoque incorretos, roteiros incompletos e apontamentos realizados com atraso podem comprometer a programação e dificultar a identificação de restrições. Por isso, PPCP e produção precisam revisar premissas com frequência e corrigir registros quando o realizado divergir do padrão.
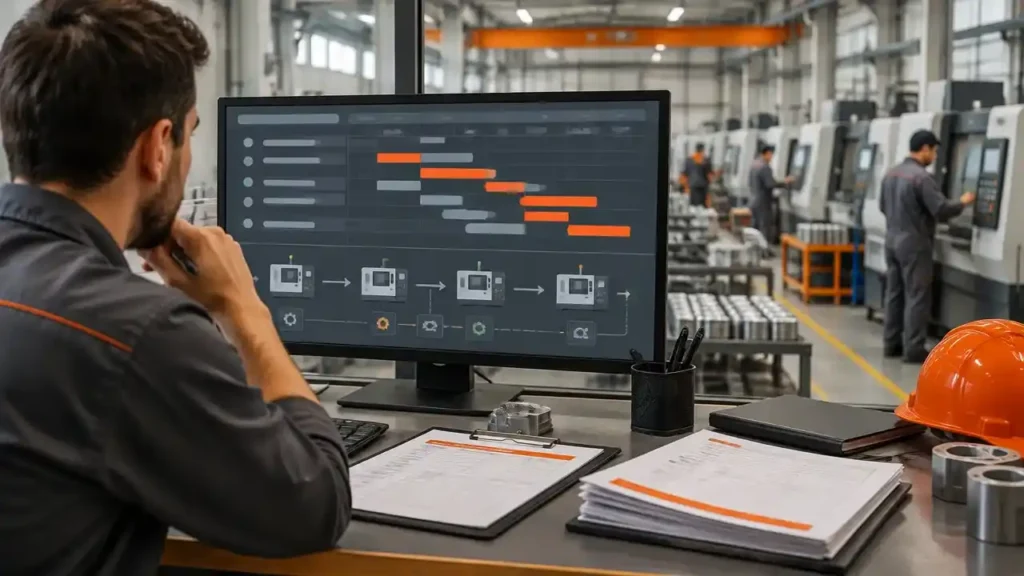
Uma rotina enxuta de acompanhamento pode incluir:
- Revisar diariamente as ordens em atraso, as filas críticas e os recursos indisponíveis.
- Confirmar a disponibilidade de materiais, ferramentas e operadores para as ordens prioritárias.
- Comparar a produção planejada com a realizada e registrar as causas dos desvios.
- Alinhar alterações na programação com compras, vendas, manutenção e liderança da produção.
- Reavaliar as restrições após a implementação de melhorias.
Com essa rotina, a equipe consegue identificar sobrecargas ainda na programação e tomar decisões antes que elas se transformem em filas, atrasos e acúmulo de estoque em processo. A integração não elimina imprevistos, mas dá mais condições para priorizar, comunicar impactos e evitar decisões contraditórias entre áreas.
Como evitar gargalos na produção: conclusão e próximos passos
Evitar gargalos na produção exige uma visão integrada do processo industrial. Em vez de simplesmente acelerar máquinas ou ampliar estoques, a empresa precisa identificar a restrição real, proteger sua capacidade, programar as ordens de acordo com os recursos disponíveis e acompanhar os resultados. Quando o PPCP integra produção, compras, manutenção e vendas, a fábrica ganha previsibilidade e reduz esperas evitáveis. Quando o PPCP integra produção, compras, manutenção e vendas, a fábrica reduz esperas evitáveis e melhora a previsibilidade de entrega.
O próximo passo é escolher uma linha ou família de produtos, mapear o fluxo, medir a fila e testar uma melhoria com responsáveis e indicadores definidos. Reúna PPCP, produção, manutenção e qualidade para revisar os resultados e identificar qual etapa limita o processo agora.
Quer aprimorar o planejamento e o controle da produção na sua empresa?
O curso de Planejamento, Programação e Controle da Produção (PPCP) da BCN Treinamentos aborda conceitos e ferramentas para organizar a produção, dimensionar recursos, programar ordens e acompanhar o desempenho industrial. A capacitação contribui para que os profissionais tomem decisões mais consistentes sobre capacidade, materiais, prazos e fluxo produtivo.
Conheça os cursos da BCN Treinamentos e desenvolva conhecimentos para melhorar a eficiência da produção industrial.
Perguntas frequentes sobre gargalos na produção
O que significa gargalo na produção?
Um gargalo de produção é a etapa, máquina ou recurso que limita o ritmo de todo o processo. Como sua capacidade é menor que a demanda recebida, o trabalho tende a se acumular antes desse ponto e a saída total da fábrica fica condicionada ao que ele consegue processar.
Como identificar um gargalo na produção?
Para identificar um gargalo, observe onde se acumulam peças em processo, compare os tempos de ciclo e verifique quais recursos ficam continuamente ocupados enquanto outros aguardam. Confirme a hipótese com dados de produção, paradas, retrabalho e atrasos. Uma máquina muito utilizada nem sempre é a restrição real do sistema.
Como eliminar gargalos e otimizar o processo produtivo?
Para otimizar um processo produtivo, mapeie o fluxo atual, identifique a etapa que limita a entrega e investigue suas causas. Depois, ajuste a programação das ordens, reduza paradas e defeitos nesse ponto e controle a liberação de materiais conforme a capacidade disponível. Acompanhe os resultados antes de ampliar recursos.
Como o PPCP ajuda a melhorar a eficiência da produção?
Uma empresa pode melhorar a produção alinhando vendas, compras, manutenção, PPCP e chão de fábrica. O plano precisa considerar a demanda, os materiais disponíveis e a capacidade dos recursos. Com indicadores de fluxo e uma rotina para tratar desvios, a equipe reduz esperas, excesso de estoque em processo e atrasos recorrentes.
O que é a Teoria das Restrições na produção?
A Teoria das Restrições é uma metodologia de gestão que busca identificar e melhorar os fatores que limitam o desempenho de um sistema. Na indústria, ela orienta a identificação do gargalo, o melhor aproveitamento de sua capacidade, o alinhamento das demais operações e a ampliação da restrição quando necessário.
Como calcular a capacidade produtiva de uma máquina?
A capacidade produtiva pode ser estimada considerando o tempo disponível para operação e o tempo necessário para produzir cada unidade. O cálculo deve levar em conta paradas, preparações, perdas e condições reais de funcionamento. Para o planejamento industrial, é importante diferenciar capacidade teórica e capacidade efetivamente disponível.
Paulo Mendes
Paulo Mendes é sócio da BCN Treinamentos, engenheiro formado pela POLI-USP, com especialização em Administração Industrial pela Fundação Vanzolini e mestrado em Qualidade pela UPC (Barcelona). Atua como professor de Excel e é especialista na criação de relatórios gerenciais e financeiros, com foco em análise de dados e suporte à tomada de decisão. Possui ampla experiência na capacitação de profissionais no uso avançado do Excel no ambiente corporativo, onde assina conteúdos voltados para as áreas de Excel, Industrial e Empreendedorismo.